

У високо-світі точного виробництва часто існує помилкова думка, що «більше осей» автоматично означає «кращі деталі». Ми постійно бачимо це: менеджери із закупівель вимагають дорогої 5-осьової обробки деталей, які можна було б виготовити швидше, дешевше та так само точно на надійному 3-осьовому верстаті з ЧПК.
Як відданий виробник прецизійного обладнання-від кулачкових покажчиків до складних частин автоматизації-ми віримо у вибір правильного інструменту для роботи.
Що таке 3-осьова обробка з ЧПК?
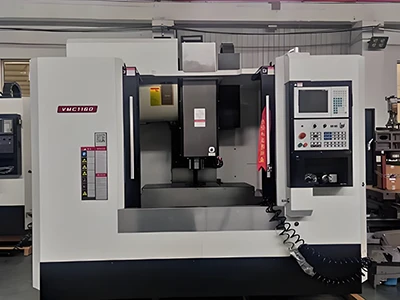
3-осьова обробка з ЧПК – це субтрактивний процес, який видаляє матеріал із нерухомої заготовки. Ви можете подумати про це таким чином: заготовку затискають рівно на станині верстата, а ріжучий інструмент зазвичай обертається зі швидкістю від 3000 до 20 обертів за хвилину000+, рухаючись уздовж трьох лінійних площин.
Вісь X-: переміщення вліво-вправо.
Вісь Y-: рух вперед-і-назад.
Вісь Z-: рух-вгору та-вниз.
У 3-осьовій установці інструмент не може нахилятися; він завжди залишається перпендикулярним до заготовки. Це забезпечує йому чудову жорсткість і стабільність. Крім того, оскільки машина має менше рухомих з’єднань, ніж 5-осьовий обробний центр, вона, як правило, може виконувати більш важкі різання з меншою вібрацією чи тріском, що забезпечує чудову обробку поверхні на плоских деталях.
Чому 3-Axis є легшим вибором?
Для більшості механічних деталей найкращим варіантом є 3-осьова обробка. Компанія Hansheng Automation детально пояснює це з трьох аспектів: економія, точність і швидкі рішення для утримання робочих місць.
Економіка
Завдяки своїй менш складній природі порівняно з 4-осьовою та 5-осьовою обробкою з ЧПК, її вартість відносно нижча. З точки зору ринкових тенденцій, витрати на придбання та технічне обслуговування 3-осьових верстатів нижчі, ніж у багатоосьових аналогів. Крім того, час програмування для CAM (Computer-Aided Manufacturing) значно скорочується, що знижує витрати на робочу силу. Наприклад, під час обробки партії алюмінієвих торцевих заглушок або сталевих монтажних пластин використання 3-осьового обробного центру означає, що вам не доведеться платити за технологію, яка вам не потрібна.
Позиційна точність для плоских елементів
3--осьова обробка може ідеально обробляти деталі, які вимагають високої площинності та ідеально перпендикулярних отворів. Візьмемо для прикладу виготовлення корпусу коробки передач. Поверхні, що сполучаються, повинні бути абсолютно плоскими, щоб забезпечити маслонепроникне ущільнення. Жорстке 3-осьове торцеве фрезерування забезпечує найплоскішу поверхню, забезпечуючи роботу наших планетарних редукторів без витоків.
Швидкі рішення для утримання робочих місць
Закріплення заготовки відбувається швидше при 3-осьовій обробці. Використовуючи стандартні лещата або вакуумні столи, ми можемо міняти деталі за секунди. Це дозволяє виробляти великі обсяги продукції з мінімальними простоями.
Обмеження 3-осьових систем
Обмеження 3-осьової обробки Згадані вище переваги 3-осьової обробки не означають, що вона є панацеєю для всіх деталей; ми повинні розуміти його обмеження.
Підрізи
Завдяки прямій-різальній кромці (вісь Z-) він не може обробляти ділянки, розташовані під фланцями чи звисами.
Кілька налаштувань
Якщо ваша деталь має деталі збоку (наприклад, бокові отвори на колекторі), оператор повинен вручну зупинити машину, відпустити затискачі, повернути деталь на 90 градусів, а потім повторно-закріпити.
Примітка. Існує невеликий ризик сукупної помилки допуску з кожним рухом деталі. Для надзвичайно складних геометрій ми рекомендуємо 4-осьові або 5-осьові послуги.
Промислове застосування: де ми використовуємо 3-осьові системи?
Автоматизація та пакувальне обладнання
У нашому аналізі автоматичних термоусадочних пакувальних машин ми підкреслили потребу в надійних структурних компонентах.
Кріплення двигуна й опорні пластини: для цих-сталевих пластин для важких умов роботи потрібні точні шаблони отворів для вирівнювання двигуна з приводним валом{1}}цикли свердління осі забезпечують точність розташування отвору-{3}}до мікрометра.
Конвеєрні рейки. Довгі прямі алюмінієві рейки, які використовуються в Flow Wrappers, обробляються на нашому великому-столовому 3-фрезерному верстаті для забезпечення плавного руху плівки без зминання.
Компоненти передачі енергії
Хоча для внутрішніх передач планетарної коробки передач може знадобитися зубофрезерування, корпуси корпусів і вхідні/вихідні фланці є найкращими кандидатами для 3-осьового точіння та фрезерування.
Загальне прецизійне обладнання
Від радіаторів для електронних пристроїв до спеціалізованих пристосувань, які використовуються на складальних лініях.

Універсальність матеріалу
Однією з сильних сторін 3-осьової обробки є її здатність обробляти практично будь-які тверді матеріали.
Алюміній (6061/7075)
Ідеальний для високошвидкісної-обробки. Ми виробляємо легкі аерокосмічні кронштейни та компоненти рук роботів.
Нержавіюча сталь (304/316)
Потрібні жорсткі машини, щоб запобігти-затвердінню. Ідеально підходить для частин пакувальної-харчової машини.
Інженерні пластики (POM/Delrin)
Використовується для-напрямних блоків із низьким тертям у системах автоматизації.
Поради щодо проектування виробництва (DFM) для 3-осьового
Хочете зменшити витрати на ЧПК? Розробляйте свої деталі з урахуванням 3-осьового процесу. Ось поради від нашого інженерного цеху:
Уникайте глибоких, вузьких кишень
Довгі інструменти вібрують. Намагайтеся, щоб глибина кишені була меншою, ніж у 4 рази діаметр інструмента.
Додайте скруглення (радіус) до внутрішніх кутів
Круглий прядильний інструмент не може зрізати ідеальний квадратний кут. Додавання радіуса дозволяє інструменту безперервно рухатися без зупинки, покращуючи обробку поверхні.
Обмежити зміни налаштувань
Спробуйте спроектувати елементи лише на одній або двох гранях деталі. Чим менше разів нам доведеться перевертати деталь, тим дешевше її зробити.
Навіщо співпрацювати з Hansheng Automation?
Ми не просто «ріжемо метал». Ми пропонуємо розроблені виробничі рішення.
Незалежно від того, чи потрібен вам прототип нового корпусу Cam Indexer, чи серія 5000 одиниць кронштейнів пакувальної машини, наша команда аналізує ваші дані CAD, щоб вибрати найефективніший процес. Якщо деталь можна виготовити на 3-осьовому верстаті, щоб заощадити гроші без шкоди для якості, ми рекомендуємо саме це.
Точність: допуски ± 0,005 мм.
Потужність: від окремих прототипів до велико{0}}серійного виробництва.
Інтеграція: ми можемо обробити деталі та навіть зібрати їх у-підрозділи (наприклад, коробки передач або поворотні столи) у-дому.
Готові оптимізувати своє виробництво?
Завантажте свої малюнки сьогодні. Дозвольте нашим інженерам перевірити вашу конструкцію на сумісність з 3 осями та надати конкурентоспроможну ціну протягом 24 годин.
FAQ
З: Якої стандартної шорсткості поверхні можна досягти за допомогою 3-осьової обробки з ЧПК?
A: Для алюмінієвих сплавів і сталевих деталей стандартна -шорсткість обробленої поверхні зазвичай становить від Ra 1,6 мкм до 3,2 мкм. Використовуючи високо-точні торцеві фрези та тонкі проходи, ми можемо досягти Ra 0,8 мкм або більше на герметичних сполучених поверхнях (таких як інтерфейси корпусу коробки передач). Якщо потрібне дзеркальне покриття, ми рекомендуємо додати наступні-етапи обробки, такі як полірування або анодування.
Q: Оскільки 3-Axis може різати лише перпендикулярно, як він обробляє кутові поверхні?
A: Це поширена помилка. Незважаючи на те, що вісь інструмента не можна нахиляти, ми можемо використовувати технологію 3D Surface Milling із використанням кулькових-кінцевих фрез для виконання надзвичайно тонких покрокових-різів для «підгонки» похилих або вигнутих поверхонь. Хоча це трохи повільніше, ніж 5-осьове бокове фрезерування, це дуже економічно ефективна альтернатива для складних вигнутих деталей, які не потребують частого масового виробництва.
З: Чому моя ціна на 3-осьову деталь вища, ніж очікувалося? Які основні фактори витрат?
A: Навіть для 3-осьової обробки конструктивні особливості значно впливають на витрати.
Глибокі кишені
Порожнини глибше, ніж у 5 разів більше діаметра інструменту, потребують особливо довгих інструментів, а швидкість різання має бути зниженою, щоб запобігти вібрації інструменту.
Малий внутрішній радіус
Якщо ви проектуєте внутрішній кут із радіусом 0,5 мм, вам потрібно використовувати надзвичайно тонкі інструменти для очищення кутів, що забирає багато-часу. Рекомендується максимально збільшити радіус кута.
Жорсткі допуски
Загальний допуск +/- 0.01 мм коштуватиме в кілька разів більше, ніж +/- 0.1 мм. Рекомендується вказувати жорсткі допуски лише в критичних місцях сполучення (відповідно до ISO 2768).
Список літератури
Оберг Е., Джонс Ф.Д. та ін. (2020). Довідник з техніки (31-е видання). Промислова преса.
ISO 2768-1:1989. Загальні допуски. Частина 1. Допуски на лінійні та кутові розміри без індивідуальних позначень допусків. Міжнародна організація стандартизації.